浙江数元智方边缘计算网关数据采集方案在工厂产线改造中的应用实践
📅 2026-11-02
🔖 浙江数元智方智能科技有限公司:工业智能控制系统,物联网终端设备,智能制造整体方案,数据采集与边缘计算
不少工厂在产线改造中遇到一个尴尬局面:PLC、仪表、老旧机床的数据明明就在现场,却因为协议不一、布线成本高、上位机轮询慢,迟迟进不了MES和看板。问题不在设备本身,而在于采集层的架构没跟上。
数据孤岛背后的采集瓶颈
传统产线多采用集中式采集,所有信号回传中控室再由一台工控机轮询处理。产线一长、节点一多,轮询周期被拉长到秒级甚至十秒级,注塑机模压曲线、贴片机节拍这类高频数据根本抓不住。更麻烦的是老设备只带RS-485或CAN口,改造成本高,很多项目做到一半就搁置。
边缘侧重构:把计算下沉到产线旁
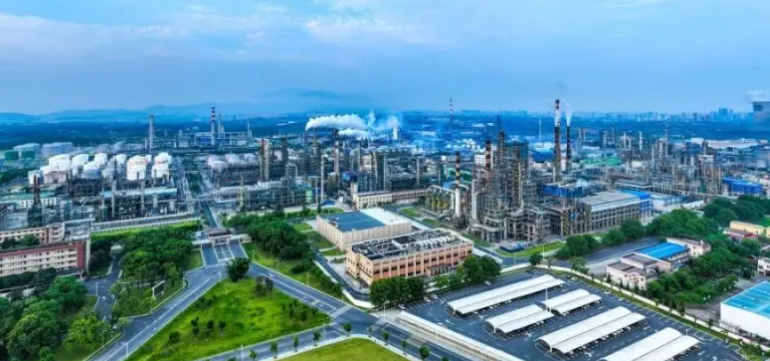
在近期某汽车零部件工厂的产线改造中,我们采用浙江数元智方智能科技有限公司的边缘计算网关方案,将采集与预处理下沉到设备侧。网关原生支持Modbus、Profinet、OPC UA等十余种协议,单台可接入64个采集点,采样周期压到50ms以内。
关键动作有三点:
- 协议归一:现场异构信号在网关内完成解析,统一为MQTT上送;
- 边缘预处理:滤波、报警阈值判断、断点续传在本地完成,回传数据量下降约60%;
- 断网自治:网络抖动时本地缓存不少于72小时,恢复后自动补传。
这背后是浙江数元智方智能科技有限公司:工业智能控制系统,物联网终端设备,智能制造整体方案,数据采集与边缘计算的一体化能力在支撑,采集层不再是孤立的硬件盒子,而是整体方案中的一环。
改造前后对比
改造前该产线数据滞后约8秒,异常停机平均响应超过15分钟;改造后采集时延降至200ms以内,配合边缘规则引擎,异常在3秒内触发本地告警。产线OEE统计从人工抄录改为自动生成,数据完整率由原来的七成提升到99%以上。
给正在做产线改造的同行一个建议:先梳理高频数据点和协议清单,再决定网关的通道数与算力配置,别用采集卡堆数量,边缘侧的处理能力才是决定数据可用性的关键。